+ 7 (473) 220-48-98
220-55-98, 220-41-48
Новости ООО «ВМП Воронеж»
Подготовка металлической поверхности к нанесению лакокрасочных материалов является критически важным этапом, непосредственно влияющим на долговечность, адгезию и защитные свойства будущего покрытия. Отсутствие должного внимания к данному процессу неизбежно приводит к появлению скрытых дефектов, снижению коррозионной стойкости и, как следствие, к преждевременному разрушению окрашенного изделия. Одним из ключевых этапов подготовки является обезжиривание — процесс удаления с поверхности технологических смазок, масел, консервационных составов и других органических загрязнений, которые могут препятствовать адгезии последующих слоев покрытия.
Всестороннее регулирование процедуры обезжиривания, а также требования к контролируемым параметрам, установлены в ГОСТ 9.402 «Единая система защиты от коррозии и старения. Покрытия лакокрасочные. Подготовка металлических поверхностей». Этот нормативный документ определяет базовые принципы и методы, обеспечивающие подготовку поверхности к окрашиванию, гарантируя достижение требуемых эксплуатационных характеристик.
Загрязнения, присутствующие на прокате или деталях, делятся на два основных типа: полярные (например, остатки притирочных паст, следы от пота рук) и неполярные (минеральные масла, солидолы). Эффективное обезжиривание должно обеспечивать удаление обеих групп веществ. Существует две степени загрязнения по ГОСТ 9.402: Первая (наличие тонких слоев минеральных масел, смазочных, смазочно-охлаждающих эмульсий, смешанных с металлической стружкой и пылью, до 2 г/м.кв.) и Вторая (наличие толстых слоев консервационных смазок, масел и трудноудаляемых загрязнений, графитовых смазок, нагаров, щлифовальных и полировальных паст свыше 2 г/м.кв.).
Технологический процесс обезжиривания металлических поверхностей включает в себя несколько основных методов, выбор которых зависит от характера загрязнений, типа поверхности, масштаба производства и доступного оборудования. Наиболее распространенными являются:
- Обезжиривание органическими растворителями: Основное распространение для этих целей получили алифатические и хлорированные углеводороды (уайт-спирит, дихлорэтан, тетрахлорметан, метиленхлорид, толуол, ацетон и др.), обладающие высокой активностью по отношению к загрязнениям, стабильностью, низким поверхностным натяжением, умеренной летучестью. Обработку растворителями проводят в жидкой и паровой фазах. Недостатком органических растворителей является их токсичность и пожаро и взрывоопасность. Осуществляется путем протирки поверхности ветошью, смоченной в растворителе, или путем распыления растворителя с последующей протиркой.
- Щелочное обезжиривание: Их действие основано на химическом разрушении омыляемых жиров и масел и эмульгировании неомыляемых жиров. Особенно большой эффект достигается при использовании водных растворов щелочных электролитов с добавками поверхностно-активных веществ. Для обезжиривания черных металлов обычно применяют растворы с концентрацией щелочей 30-100 г/л, имеющие РН 10-13. Растворы для обезжиривания цветных металлов имеют, как правило, более низкие значения рН. Обезжиривание ускоряется при повышении температуры и механическом воздействии. На этом принципе основан пароструйный метод очистки. Недостатком водных моющих растворов является их замерзание даже при небольших отрицательных температурах. При использовании этого метода крайне важно обеспечить последующее тщательное ополаскивание чистой водой для полного удаления остатков щелочного раствора, чтобы избежать его негативного воздействия на адгезию покраски.
- Эмульсионное обезжиривание: Оно сочетает многие достоинства очистки органическими растворителями и водными щелочными растворами, в частности, высокую активность с пониженной токсичностью и пожаро и взрывоопасностью. Доля растворителей составляет от 5 до 50%; для стабилизации состава вводят поверхностно-активные вещества.
Особое место занимает контроль качества обезжиривания. ГОСТ 9.402 предписывает обязательную проверку качества обезжиривания поверхности перед нанесением покрытий. Существует три метода контроля качества обезжиривания: метод смачивания, капельный метод и метод протирки. На практике чаще всего используется метод протирки. Более подробно о технологии проведения каждого метода можно ознакомится в ГОСТ 9.402.
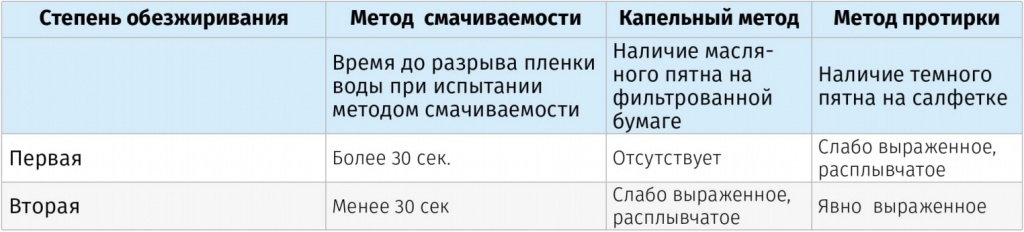
Критически важно соблюдать временной регламент между финишной очисткой и нанесением грунтовочного слоя. Стандарт ограничивает этот промежуток, так как даже идеально обезжиренная поверхность активно адсорбирует пары масел и влагу из воздуха. При нарушении этого интервала даже самый качественный окрасочный материал не сможет обеспечить необходимую адгезию и долговечность защиты.
Таким образом, строгое следование технологии обезжиривания и применение утвержденных ГОСТ 9.402 методик контроля является фундаментом для получения стабильного качества покрытий.
Более подробно проконсультироваться по вопросам подготовки металлической поверхности к окрашиванию, Вы можете, обратившись в компанию ООО «ВМП Воронеж» - официальный представитель завода АО НПХ ВМП. Звоните по номерам: 8 (473) 220-48-98; 8 (473) 220-55-98; 8 (473) 220-41-48 или направляйте запросы на электронную почту office@zsk-vmp.ru.
Также, обращайтесь для подбора и приобретения высококачественных лакокрасочных материалов производства АО НПХ ВМП (ИЗОЛЭП, ВИНИКОР, ЦИНОЛ, ПОЛИТОН и др.), обеспечивающих высокий срок службы более 25 лет.
Сотрудники фирмы проводят бесплатное технологическое сопровождение материалов, включающее выезд на место проведения работ, ознакомление с материалами, выполнение демонстрационных нанесений, консультации по подготовке поверхности и способам нанесения. Предлагаются услуги по периодическому обследованию состояния конструкций в процессе их эксплуатации.